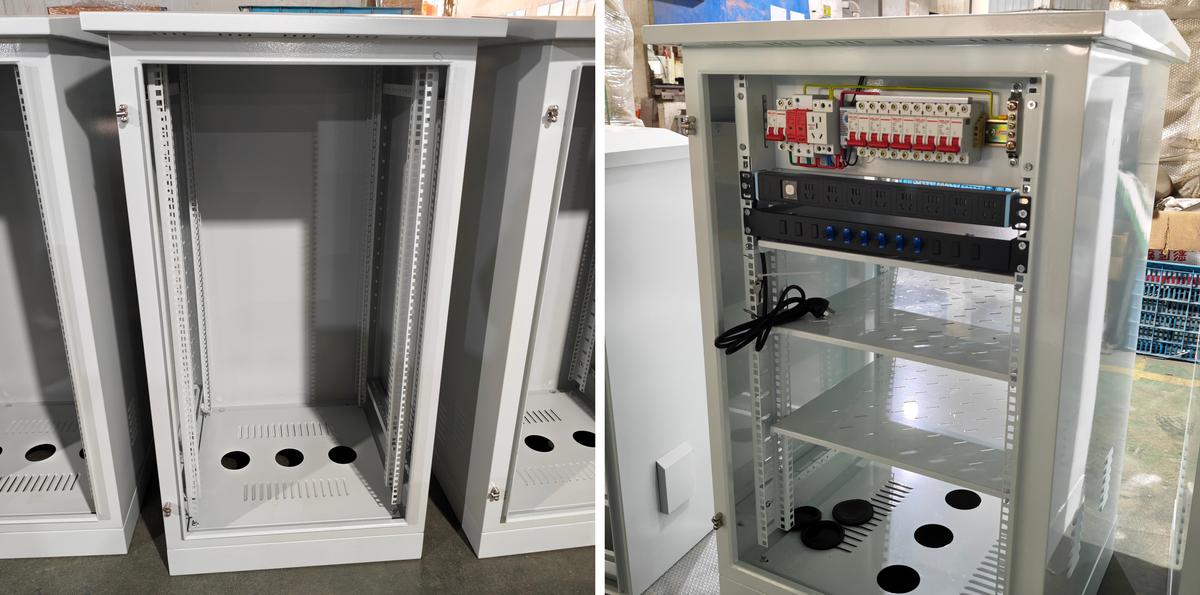
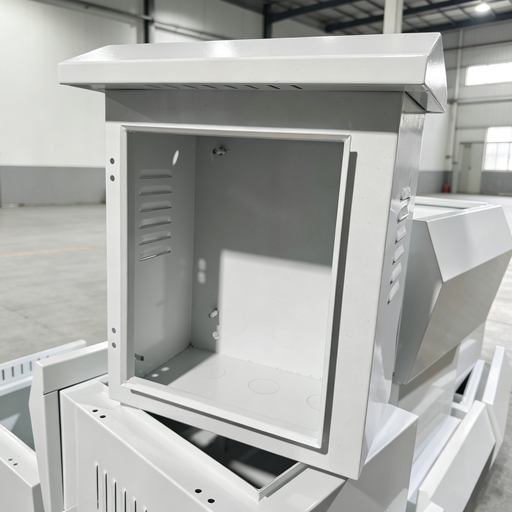
Việc lắp ráp tủ tùy chỉnh đang được tiến hành tại Ouyue Electric theo đơn đặt hàng mới gồm 80 chiếc theo một thông số kỹ thuật. Tấm kim loại và sơn tĩnh điện đã hoàn tất, các cửa mở trong khu vực lắp ráp và các cột, kệ và các bộ phận lần lượt đi vào tủ. Những chiếc tủ trong ảnh là một phần của dây chuyền hiện đang được lắp ráp.
Mẫu tùy chỉnh mới hiếm khi thay đổi vỏ. Sự khác biệt nằm ở bên trong: kích thước tủ, độ sâu cột, số lượng kệ, vị trí cắt và số lượng linh kiện. Mỗi mục được kiểm tra dựa trên bản vẽ của khách hàng trước khi bắt đầu công việc. Tất cả 80 bộ phận đều tuân theo một bản vẽ, vì vậy các vỏ được cắt theo bản vẽ và lắp ráp theo bảng cấu hình.
Custom cabinet assembly starts at the columns. Một cặp cột là điểm chuẩn cho toàn bộ tủ và các kệ, bộ phân phối điện trên giá và bộ quản lý cáp đều được treo trên các cột. Một cột đặt lệch hai mm khiến các kệ không bằng phẳng, đặt một bậc lên các tấm phía trước và mở ra một khoảng trống có thể nhìn thấy ở cửa. Các phép đo đường chéo được thực hiện trước tiên và hai đường chéo nằm cách nhau khoảng 2 mm trước khi công việc tiếp tục.
Tính nhất quán của 80 đơn vị lắp ráp tủ tùy chỉnh đến từ dụng cụ chứ không phải từ cảm giác. Sau khi đơn vị đầu tiên đặt vị trí cột, một khối định vị sẽ được tạo và các đơn vị sau đó sẽ được thả vào cùng một khối, do đó mỗi cặp cột trong lô sẽ nằm trên một mốc. Công việc hàng loạt thất bại theo một cách cụ thể: các đơn vị đơn lẻ vượt qua còn hàng xóm thì không. Một khách hàng xếp hai chiếc tủ lên tại chỗ, các khoảng trống ở cửa có độ cao khác nhau và cách khắc phục có nghĩa là đặt lại các cột.
Độ sâu cột từ trước ra sau theo chiều sâu thiết bị hơn là thói quen. Một tủ dành cho máy chủ lấy các cột được đặt về phía sau, để lại bán kính uốn cong cho hệ thống cáp ở phía trước và một tủ dành cho thiết bị mạng đưa các cột về phía trước để truy cập. Các cột trên tủ tùy chỉnh chạy trên các vị trí có thể điều chỉnh được và việc lắp ráp đặt từng cặp để vẽ thay vì bằng mắt.
Linh kiện đi vào từ dưới lên, phần nặng ở phía dưới. Đường ray DIN của cầu dao nằm ở trên cùng và bộ phân phối điện trên giá đỡ được gắn trên các cột thay vì tấm phía sau, do đó, cuộc gọi dịch vụ không cần phải rút toàn bộ thiết bị ra. Các kệ được định vị theo tải trọng và thiết bị nặng hơn sẽ nằm gần chân đế hơn, giữ trọng tâm thấp để vận chuyển và nâng hạ.
Các kệ được đục lỗ và có các lỗ thoát nhiệt đồng thời giảm trọng lượng. Bốn góc bắt vít vào các cột và di chuyển từ trước ra sau; thiết bị sâu hơn kệ cần có giá đỡ, không bao giờ nhô ra khỏi mép trước. Nội thất theo tiêu chuẩn 19 inch nên các tấm trang bị vừa vặn mà không cần adapter.
| Sân khấu | Những gì đi vào | Tại sao nó lại nằm ở điểm đó |
| Một | Cặp cột 19 inch | Các kệ, bộ phân phối điện và bộ quản lý cáp đều được treo trên các cột |
| Hai | Kệ, ray cầu dao, tủ phân phối điện | Các bộ phận nặng sẽ hạ xuống trước nên hệ thống dây điện không cần phải di chuyển thiết bị nữa |
| Ba | Dây nối dây và dây nối cửa | Cắt chiều dài sau khi các thành phần được cố định, đo tuyến đường thực |
Đi dây là giai đoạn chậm nhất trong quá trình lắp ráp tủ tùy chỉnh. Mỗi điểm nối đất trong tủ trở về một thanh nối đất bằng đồng và mỗi mặt tiếp xúc đều được làm sạch trước khi nối vấu. Cánh cửa có một dây nối màu xanh-vàng riêng biệt với thân cửa, vì cánh cửa lắc lư vài trăm lần cũng không được làm mất mối liên kết. Các bức ảnh cho thấy dây dẫn nối đất đã chạy từ vùng linh kiện đến thân máy.
Kích thước dây dẫn tuân theo tải chứ không phải thói quen. Đường dây và tải của máy cắt có cùng kích thước, pha trung tính và dây nối đất không bao giờ nhỏ hơn một nửa dây pha. Các đường chạy bên trong đi theo kênh cáp bên trong các cột, với khoảng cách buộc đều nhau và không có dây dẫn nào ép vào mép kệ.
Tấm đế có ba mục tròn, mỗi mục được trang bị một vòng đệm cao su. A grommet is not decoration. Cáp đi qua một lỗ thép, và các gờ cùng với cạnh bị cắt làm mòn lớp vỏ khi rung, do đó vòng đệm giữ cáp khỏi thép. Số lượng mục nhập tuân theo gói cáp của khách hàng và chi phí của một mục nhập dự phòng ít hơn một mục nhập bị thiếu.
Tám mươi tủ không bao giờ có mặt trong khu vực lắp ráp cùng một lúc, do đó việc lắp ráp tủ tùy chỉnh sẽ được thực hiện theo từng khu vực. Các tủ đứng thành một lớp duy nhất với lối vào bằng xe nâng giữa các hàng và mỗi lô đã hoàn thành sẽ được chuyển đi kiểm tra trước khi lô tiếp theo đến. Một chiếc tủ trống có độ cứng thấp nhất nên việc xếp chồng sẽ làm sai lệch giảm giá cửa ở bộ phận bên dưới và lỗi chỉ xuất hiện ở phần lắp cửa.
Mỗi đơn vị được kiểm tra trước khi phát hành. Cánh cửa xoay ba lần để tìm vết cọ xát, khe hở chạy đều từ trên xuống dưới, chốt vào khít hoàn toàn và mọi vít kệ và cột đều được vặn lại. Thẻ du lịch ghi lại các mục về bộ điều chỉnh, ngày tháng và cấu hình, đồng thời mẫu từ mỗi lô được lấy theo số thẻ với kết quả được ghi vào bản ghi lô.
Kích thước tủ và độ dày tấm được xây dựng theo bản vẽ. Tùy chọn vật liệu là thép nhẹ, thép không gỉ 304 hoặc 316. Xếp hạng bảo vệ có sẵn ở IP54, IP55, IP56 và IP65. Chứng nhận CE đã được áp dụng và đơn hàng tối thiểu là 10 chiếc. Cột, kệ, vị trí cắt và lắp các bộ phận theo bản vẽ của khách hàng trên mỗi cụm tủ tùy chỉnh.
Lô hàng chuyển sang giai đoạn kiểm tra năng lượng và đóng gói sau khi quá trình lắp ráp hoàn tất, với lịch trình vận chuyển theo từng đợt.